硫酸钾粉体气力输送简介,优势特点介绍
在化肥生产与化工加工领域,硫酸钾作为一种良好的钾肥原料,因其良好的物理化学性质而被广泛应用。然而,硫酸钾在加工、包装及转运过程中,往往以粉体形态存在,这给物料的输送带来了极大的挑战。传统的机械输送方式,如螺旋输送机或皮带输送机,在处理此类粉体时,往往难以避免粉尘飞扬的问题,不仅造成物料损耗,还可能对操作人员健康构成威胁,甚至引发粉尘爆炸等安全事故。因此,采用一种高效、安全且环保的输送方式显得尤为重要。这就是硫酸钾粉体气力输送技术应运而生的背景。
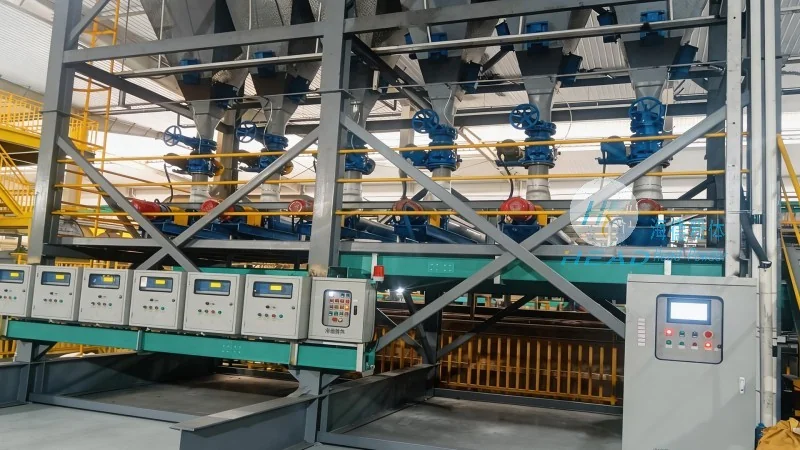
所谓的硫酸钾粉体气力输送,是指利用空气动力,通过密闭管道系统,将硫酸钾粉体按照预定流量,从一处输送到另一处的连续输送技术。该技术不依赖机械部件直接接触物料,而是通过控制管道内的气流速度和压力,使粉体颗粒在气流中呈现流态化状态,从而实现物料的悬浮输送。这种输送方式充分改变了传统粉体处理“敞开式”或“半敞开式”作业的弊端,将物料始终封闭在管道系统内部,实现了从供料器到卸料器的全流程密闭化操作。
硫酸钾气力输送系统的主要特点
在工业生产中,选择硫酸钾气力输送系统不仅仅是为了满足输送需求,更是出于对生产安全、环境质量和生产效率的综合考量。与传统的机械输送相比,气力输送系统具有不可比拟的优势,这些优势直接决定了其在硫酸钾生产流程中的核心地位。
首先,安全性是硫酸钾气力输送系统最显著的特点。硫酸钾粉体属于可燃粉尘,当其在空气中达到通常的浓度并遇到火源时,极易发生粉尘爆炸。机械输送设备在运行时,物料与设备部件之间会发生剧烈摩擦,产生静电火花,这是极大的安全隐患。而气力输送系统将物料充分封闭在管道中,杜绝了粉尘外溢,同时通过静电接地和防爆设计,有效防止了静电积聚和火花产生,从源头上消除了爆炸风险,为工厂的安全使用提供了坚实支持。
其次,环保性能良好。气力输送系统实现了“零泄漏”或“微泄漏”的输送效果。在传统的输送过程中,粉尘泄漏是普遍现象,不仅污染了车间环境,还造成了原料的巨大浪费。而采用气力输送后,车间内基本看不到粉尘飞扬,空气质量得到显著改善,符合国家日益严格的环保排放标准。对于注重绿色生产的化工厂而言,这无疑是提升企业形象和合规性的重要举措。
再次,输送效率高且距离远。气力输送系统可以灵活布置,不受地形限制,能够实现水平、垂直或倾斜的复杂路径输送。无论是短距离的厂内转运,还是长距离的跨车间、跨厂区输送,气力输送都能保持稳定的流量和压力。相比之下,机械输送受限于设备长度和布局,往往在长距离输送中效率低下,且维护成本较高。气力输送系统通过优化管道设计,能够有所降低能耗,实现高效、连续的物料流转。
系统设备构成与工作流程
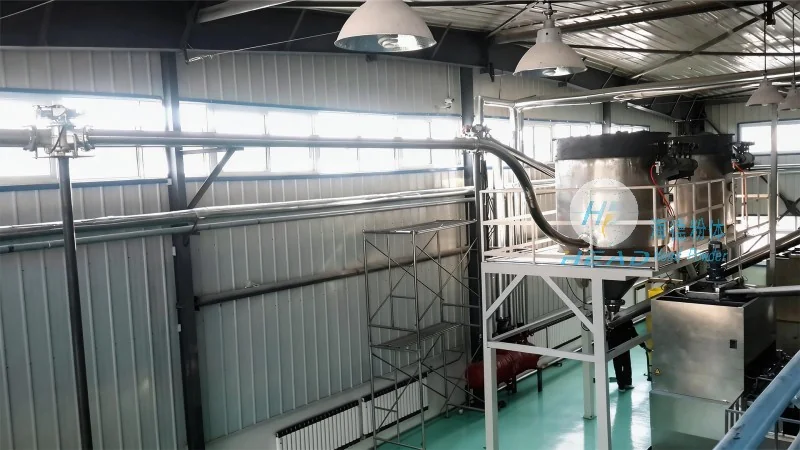
一个完整的硫酸钾气力输送系统气力输送设备并非单一设备的堆砌,而是一个精细协作的工程系统。该系统通常由气源设备、供料装置、输送管道、分离装置、除尘装置以及控制系统等核心部分组成。
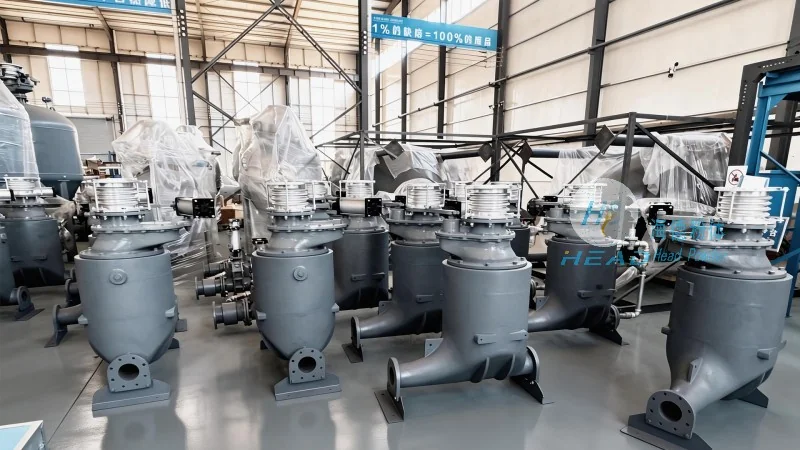
气源设备是系统的动力心脏,通常采用罗茨风机或空气压缩机,为整个输送过程提供稳定、洁净的压缩空气。供料装置则是实现物料从静止状态转变为流动状态的关键部件,常见的有仓式泵、螺旋输送泵或吸嘴等,它们根据输送距离和压力的不同,选择不同的供料方式。输送管道系统则根据工厂布局,设计成合理的走向,有助于物料能够顺畅到达目的地。
当系统启动后,气源设备产生的压缩空气进入供料装置,将硫酸钾粉体压入或吸入输送管道。在气流的作用下,粉体颗粒在管道内形成稳定的流态化气固两相流,高速流动并输送到卸料点。到达目的地后,物料通过分离装置与气流分离,落入料仓。而携带少量粉尘的气流则经过除尘器净化,处理后的洁净空气重新排入大气,或者回流至气源系统循环使用。这一整套流程自动化程度高,操作简便,大大降低了人工干预的风险。
山东海德粉体工程有限公司:专业解决方案提供商
在硫酸钾粉体气力输送领域,山东海德粉体工程有限公司凭借其深厚的技术积累和丰富的项目经验,成为了行业内备受信赖的合作伙伴。作为一家专注于粉体工程技术的企业,海德粉体不仅仅提供设备,更提供从工艺设计、设备制造到安装调试、售后维护的一站式服务。
公司坐落于美丽的泉城山东济南,这里不仅是交通枢纽,更是工业技术交流的活跃地带。海德粉体深知,每一个工厂的生产需求都是独特的,因此公司始终坚持“定制化设计”的理念。在承接项目前,工程师团队会深入现场,详细考察物料的特性(如粒度、堆积密度、流动性等)以及工厂的现有布局,从而设计出较为适合该工况的硫酸钾气力输送系统方案。这种因地制宜的设计思路,有助于了系统的较好性能和投资回报率。
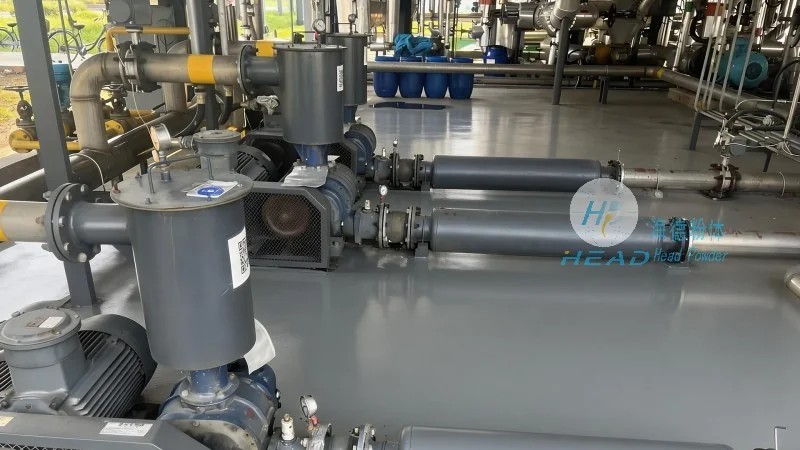
海德粉体在设备制造上严格把控质量关,采用较好的加工工艺和良好的材料,有助于每一台出厂的设备都能经受住长时间、高负荷的运行考验。无论是复杂的管道走向,还是关键的密封部件,都体现了海德粉体对品质的执着追求。此外,公司拥有一支经验丰富的技术团队,能够为客户提供全方位的技术支持,有助于系统在投产后能够稳定、高效地运行。
应用场景与定制化服务
硫酸钾气力输送系统的应用场景非常广泛,主要集中在化肥生产厂、化工厂、粮食加工厂以及饲料厂等需要处理粉状物料的场所。在这些场景中,气力输送系统不仅解决了物料的转运问题,还优化了整体的生产流程。
例如,在大型化肥生产车间,硫酸钾气力输送系统可以将原料仓中的粉体直接输送到包装机或造粒机旁,减少了中间环节的堆放和转运,实现了生产线的连续化和自动化。在粮食加工或饲料行业,气力输送同样发挥着重要作用,能够有效防止物料受潮、结块或被污染。