浙江宁波某钛白粉企业多车间粉体混合式气力输送项目案例
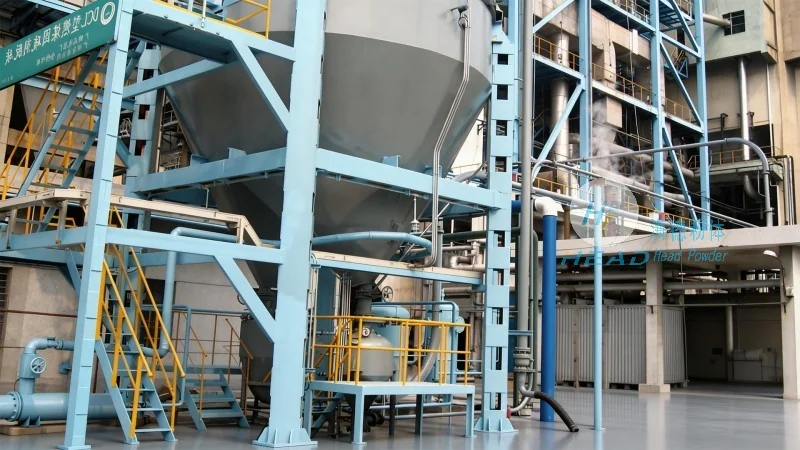
某钛白粉生产企业因生产线扩建,需要实现多个车间之间的粉体高效转运。原有输送方式存在扬尘大、管道堵塞频繁、人工转运成本高等问题,企业希望引入一套稳定、环保的自动化输送系统。某粉体工程公司承接了该项目的方案设计与设备集成。
客户痛点
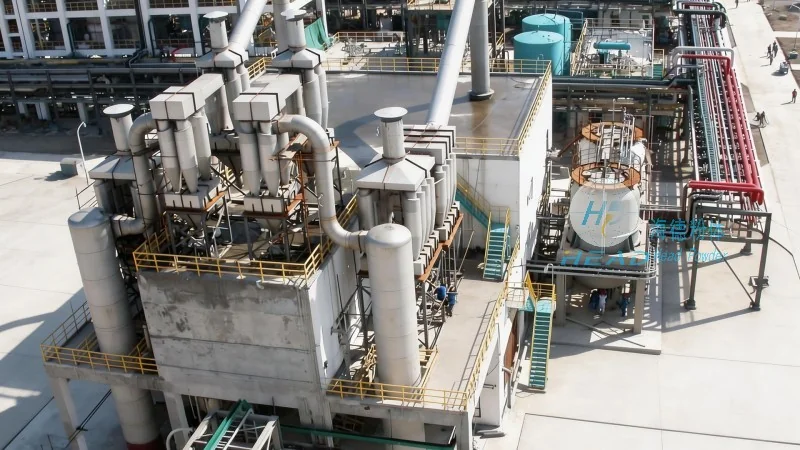
钛白粉属于高附加值、高细度的粉体物料,在输送过程中易飞扬、易团聚,对管道密封性和流动控制要求较高。客户面临三个主要难点:一是多车间之间的物料分配难以较为准确控制;二是传统机械输送设备磨损快、维护成本高;三是现场人工操作环节多,存在安全隐患和粉尘污染风险。
解决方案与产品优势
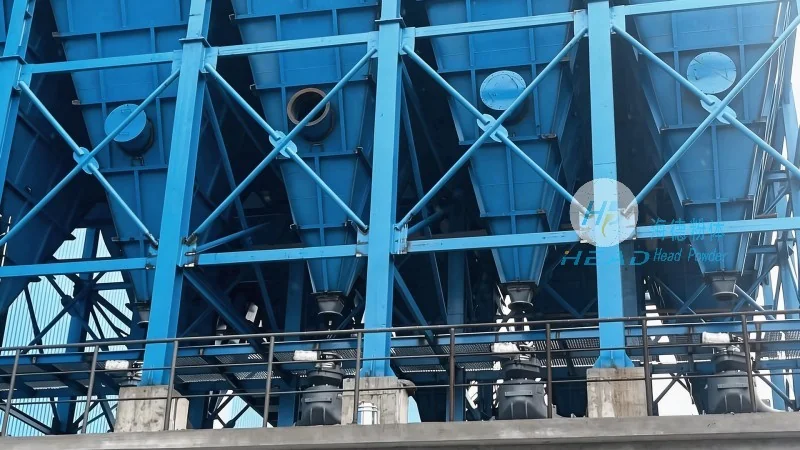
针对客户痛点,某公司采用混合式气力输送系统,结合正压与负压两种输送模式的优点,实现了以下核心改善:
- 密闭管道输送,从投料到卸料全过程无粉尘外溢,满足环保要求;
- 多分支管道设计,可通过换向阀灵活切换至不同车间的受料仓,实现一机多供;
- 配备智能控制系统,根据料位信号自动启停与调节输送速度,减少人工干预;
- 采用耐磨弯头与低流速设计,降低管道堵塞风险,延长设备使用寿命。
该系统投运后,客户车间环境有所改善,物料输送效率提升约30%,设备维护周期延长一倍以上,获得了生产管理人员的认可。