广西南宁某饲料企业饲料原料混合式气力输送项目案例
某公司是一家专注于粉体输送系统解决方案的科技企业,在饲料原料输送领域积累了丰富的项目经验。以下案例展示了某公司如何帮助客户解决多配料、混合式输送难题,实现高效、稳定的生产流程。
客户痛点
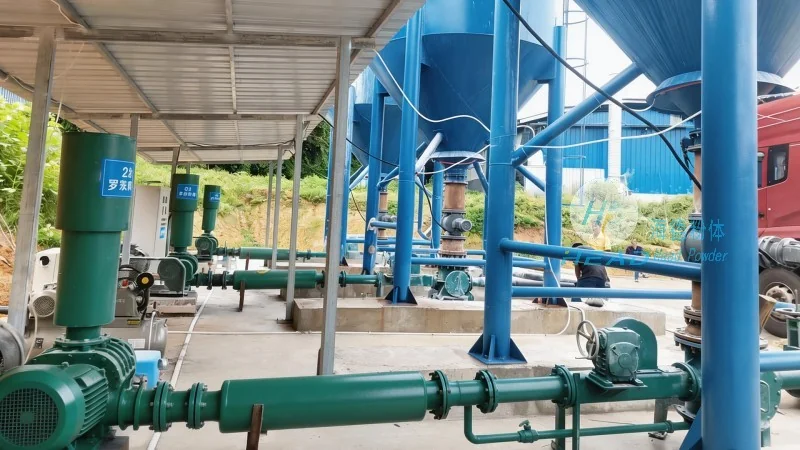
在饲料生产过程中,原料种类繁多,包括玉米、豆粕、麸皮、预混料等,不同物料的物理特性差异较大。传统单管输送方式存在效率低、能耗高、易堵塞等问题。客户面临的核心痛点包括:多品种原料需要同时进行较为准确配料与混合输送;现有设备无法适应不同粒径、密度物料的输送需求;生产线占地面积大,改造成本高;粉尘污染严重,影响工作环境和设备寿命。
解决方案与产品优势
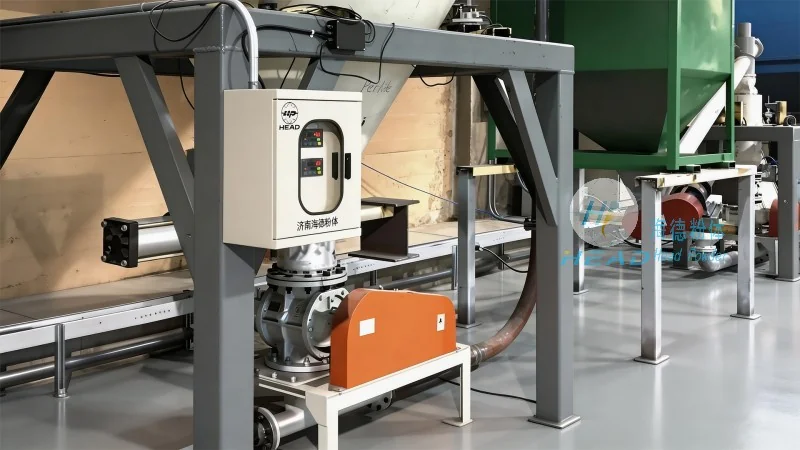
针对上述痛点,某公司推出了“饲料原料混合式气力输送系统”,该方案融合了混合式输送与多配料输送技术,具有以下应用特点:
- 多配料协同输送:系统可同时接入多个配料仓,通过智能控制实现多种原料的按比例分配与同步输送,有所提升配料精度与效率。
- 混合式气力输送:采用正压与负压相结合的混合式输送方式,既能适应轻质粉末物料,也能处理颗粒状、纤维状等复杂物料,有效避免堵塞和沉积。
- 模块化设计:系统可根据客户实际产线灵活定制,易于扩展和改造,降低初始投资与运维成本。
- 密闭环保:全封闭管道输送,杜绝粉尘外泄,改善车间环境,符合环保要求。
- 节能低耗:优化气流参数与管道布局,相比传统机械输送减少能耗30%以上,系统运行稳定可靠。
经过实际项目验证,该混合式气力输送系统帮助客户实现了饲料原料的高效洁净输送,配料精度达到行业可靠水平,设备故障率有所降低,综合生产效率提升20%以上。