湖北宜昌某化工企业氯化铵混合式气力输送项目案例
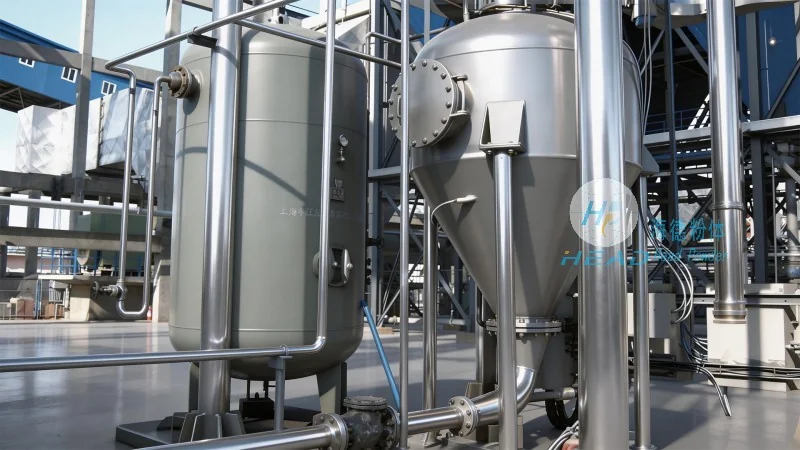
某大型化肥生产企业,年产氯化铵超过30万吨,需将成品原料从干燥车间输送至包装楼及仓储区。该企业原有输送系统采用单一正压方式,出现了管道堵塞、物料结块、能耗高等问题,严重影响生产连续性。经过多方考察,最终采用海德粉体设计的正负压混合输送方案,实现了氯化铵的高效、稳定转运。
客户痛点
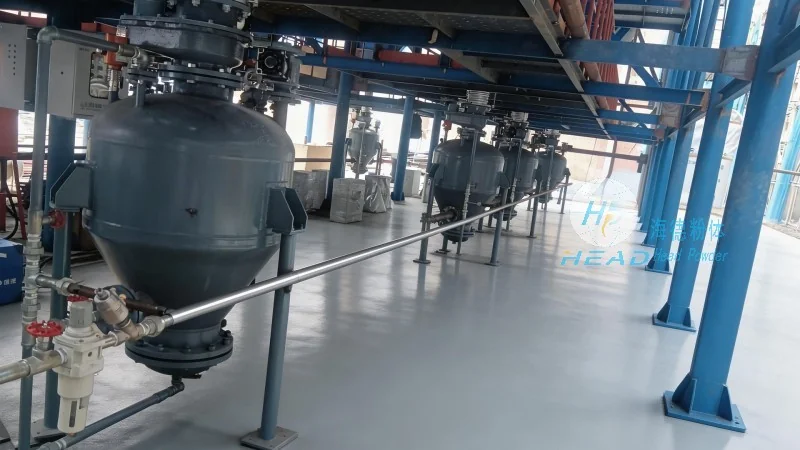
氯化铵具有强吸湿性和轻微腐蚀性,在输送过程中极易因水分凝结而粘连管壁。客户原系统仅依靠单一正压吹送,无法有效应对物料湿度变化,导致频繁停机清理。同时,长距离输送中负压不足,物料在弯管和变径处堆积,不仅降低了输送效率,还增加了设备维护成本。此外,车间粉尘外溢严重,不符合日益严格的环保要求。
产品优势
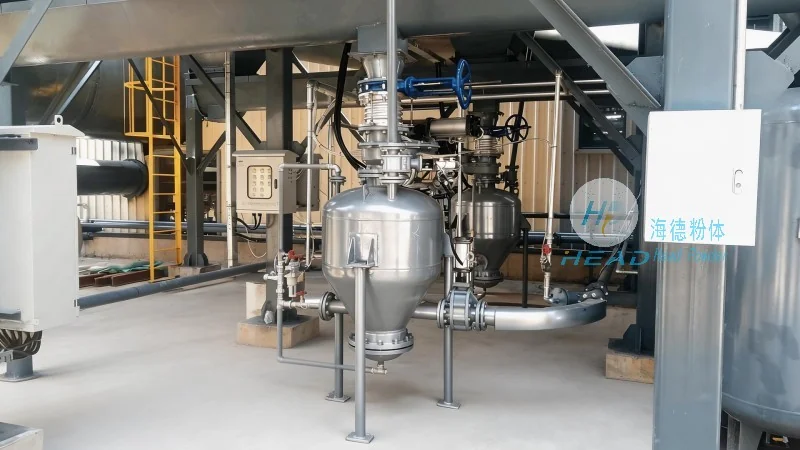
海德粉体针对以上痛点,定制开发了正负压混合输送工程,主要特点包括:
- 正负压协同:在物料起端采用负压吸料,避免粉尘外泄;输送中段切换为正压推送,解决长距离阻力问题,有效防止堵塞。
- 防潮防粘设计:管道内壁采用特氟龙喷涂工艺,并设置伴热保温层,降低物料与管壁的粘附性,有助于输送通畅。
- 智能控制:配置PLC自动调节系统,实时监测管道压力、温度、湿度,自动匹配正负压切换时机,消除人为操作误差。
- 节能环保:全封闭循环管路,配备高效除尘器,实现粉尘低排放;能耗较传统正压系统降低约25%。
该方案投入使用后,客户氯化铵输送效率提升40%,故障停机时间减少70%,年维护成本下降35%,车间环境达到A级洁净标准。
上一篇:四川绵阳某新材料企业氮化硼粉混合式气力输送项目案例
下一篇:
返回列表