如何选择合适的粉煤灰颗粒气力输送?常规流程步骤详解
在工业生产和建筑施工过程中,粉煤灰作为一种常见的工业副产品,其处理和利用效率直接关系到企业的生产成本和环保指标。随着环保法规的日益严格,传统的输送方式已难以满足工业对效率、环保和自动化程度的高要求。因此,选择一套高效、稳定的**粉煤灰颗粒气力输送**系统成为了众多企业关注的焦点。这不仅仅是一个设备采购的过程,更是一次对生产工艺流程的深度优化。本文将详细解析如何选择合适的**粉煤灰颗粒气力输送**方案,并介绍**粉煤灰颗粒气力输送系统气力输送设备**的核心选型要素,帮助企业在复杂的设备市场中做出明智决策。
1步:明确输送需求与物料特性分析
在选择**粉煤灰颗粒气力输送**系统之前,首要任务是进行详尽的需求评估。这并非简单的数字罗列,而是对生产现场环境的深度剖析。首先,需要明确粉煤灰的年输送量,即每小时或每天需要输送多少吨物料。不同的输送量直接决定了设备规格的大小,输送量越大,对系统的连续性和稳定性要求就越高。
其次,建议准确测量输送距离,包括水平距离和垂直高度。长距离输送与短距离输送在系统设计上存在显著差异,长距离输送往往需要更高的压力和更优的流态设计。此外,粉煤灰的颗粒大小、含水率以及堆积密度等物理特性也是不可忽视的因素。如果粉煤灰中含有较多的大颗粒或高湿度的粘性物料,就需要选择具有破拱功能和防堵塞设计的**粉煤灰颗粒气力输送设备**。只有基于准确的物料特性分析,才能有助于后续的选型工作有的放矢,避免因设备选型不当导致的输送不畅或能耗过高。
第二步:确定气力输送系统的类型
在明确了基础需求后,下一步是选择合适的气力输送系统类型。目前市场上主流的**粉煤灰颗粒气力输送**方案主要分为稀相气力输送和密相气力输送两大类。稀相气力输送通常利用较高的气流速度来输送物料,其特点是设备结构简单、造价相对较低,但容易产生粉尘飞扬,对管道磨损较大,且能耗较高。适用于输送距离较短、对粉尘控制要求不极端的场合。
相比之下,密相气力输送则更适合粉煤灰这种粉状物料的特性。它利用脉冲气流或高压气流,使物料在管道内形成柱塞状的流态化输送。这种**粉煤灰颗粒气力输送系统气力输送设备**具有输送速度低、物料损耗小、粉尘污染少以及能耗低等优点,较为适合长距离、高浓度的输送需求。企业在选择时,应结合自身的输送距离、环保要求和预算,权衡稀相与密相系统的优劣,从而确定较为适合自己生产场景的输送模式。
第三步:核心设备的选型与配置
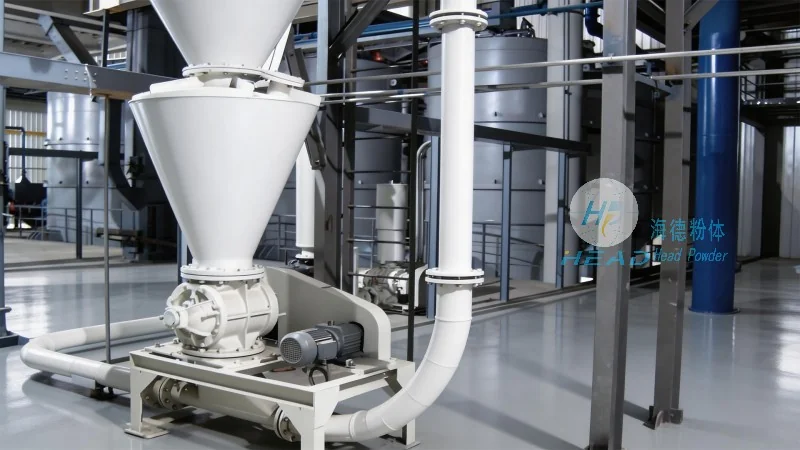
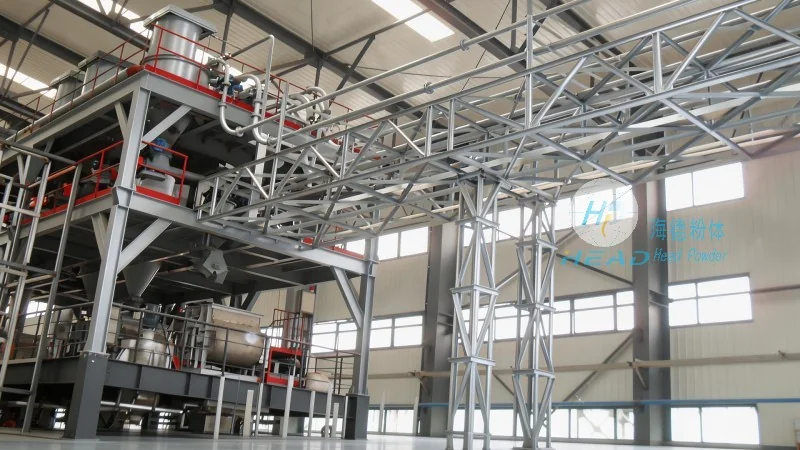
确定了系统类型后,核心设备的选型是构建高效**粉煤灰颗粒气力输送**系统的关键环节。一套完整的**粉煤灰颗粒气力输送系统气力输送设备**通常包括气源装置、输送管道、供料装置、分离装置以及除尘装置等。
气源装置是系统的动力心脏,通常采用罗茨风机或空压机,其风量和风压的选择直接决定了输送能力。供料装置则是将粉煤灰送入管道的关键,常见的有仓式泵、螺旋输送泵等。对于粉煤灰这种流动性较好的物料,仓式泵因其输送效率高、操作简单而被广泛应用。在管道配置上,应选用耐磨、耐压的材质,并合理规划弯头数量,以减少阻力。此外,除尘装置的配置至关重要,它直接关系到车间内的空气质量,建议选用高效脉冲布袋除尘器,有助于排放达标。每一个组件的选型都需要经过精细的计算和匹配,才能有助于整个系统的协同高效运作。
第四步:工艺流程设计的合理性
除了硬件设备的选型,工艺流程的设计逻辑同样决定了**粉煤灰颗粒气力输送**系统的成败。一个合理的工艺流程应当是物料流动顺畅、控制逻辑清晰且易于维护的。在设计流程时,应充分考虑物料的流向,避免出现死角或回流现象。
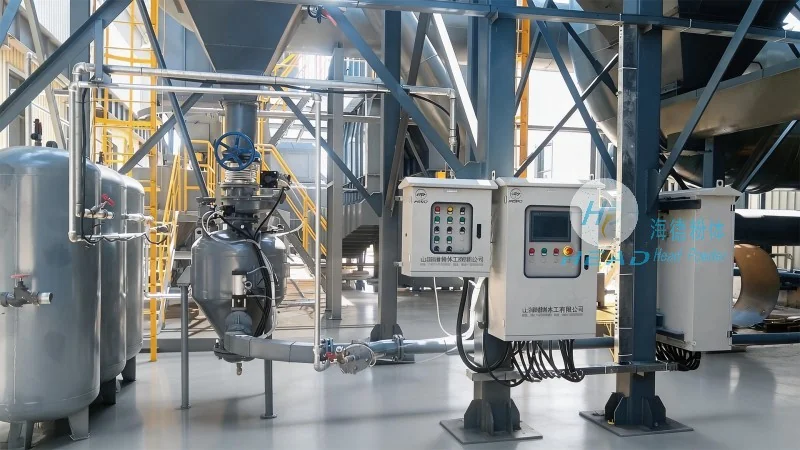
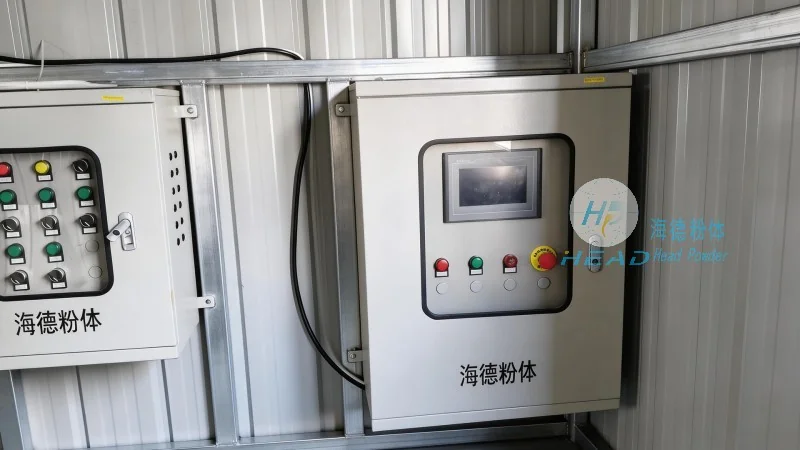
以典型的输送流程为例,通常包括原料仓、发送罐、输送管道、接收仓以及除尘器等环节。物料从原料仓通过给料装置进入发送罐,当发送罐达到设定料位后,启动输送程序,压缩空气将物料通过管道吹送到接收仓。在输送过程中,系统应配备自动控制装置,能够实时监测料位、压力和流量等参数。一旦发生堵塞或压力异常,系统能够自动报警并停机,防止设备损坏。此外,流程设计还应考虑到系统的灵活性,例如是否支持多点进料或多点卸料,以便适应未来生产规模的扩大或工艺的调整。
第五步:后期维护与成本控制
选择**粉煤灰颗粒气力输送**系统时,不能只看初期的设备采购成本,更应关注全生命周期的运营成本和维护便利性。粉煤灰属于磨损性较强的物料,长期运行会对管道和阀门造成通常程度的磨损。因此,在选型时,应优先考虑耐磨性能好的材料,如陶瓷内衬管道或合金阀门。