聚氯乙烯气力输送方式介绍,正压和负压方式如何选择?
在聚氯乙烯(PVC)粉体与粒料的加工、存储与包装环节中,气力输送系统凭借其密闭、自动化、低损耗等优势,已成为行业内主流的物料转运方式。然而,面对正压输送与负压输送两种技术路线,许多工程技术人员在选型时常常陷入误区——要么盲目追求“负压更干净”,要么迷信“正压更高效”。事实上,只有深入理解两种方式的工作原理、适用边界以及物料特性,才能真正实现输送效率与运行成本的平衡。本文将从技术原理、关键参数、典型应用场景等维度,系统解析聚氯乙烯气力输送方式的核心区别,并提供一套可落地的选型决策框架,助力企业实现较为准确调控与降本增效。
聚氯乙烯气力输送的基本原理与行业背景
聚氯乙烯(PVC)作为一种应用广泛的热塑性塑料,其粉料具有粒径细(通常在50-200微米)、密度低(表观密度约0.4-0.6 g/cm³)、易飞扬、对静电敏感等特点。在PVC的生产、改性、混配及下游制品加工过程中,传统机械输送方式(如螺旋输送机、皮带输送机)存在粉尘泄漏、设备磨损大、输送距离受限等痛点。气力输送利用高速气流在密闭管道中推动物料,可改善上述问题,同时实现多点投料与多点卸料的高度灵活性。
目前,在PVC行业应用最广的两类气力输送方式为正压输送(也称压力输送)与负压输送(也称真空输送)。两者的本质区别在于管道内的压力状态:正压输送中气源位于系统前端,利用高于大气压的压缩空气推动物料;负压输送则通过系统末端的真空设备形成低于大气压的吸力,将物料吸入管道。这种压力状态的差异直接决定了系统的能耗、安全性、设备成本以及适用工况。
据2026年发布的《中国粉体气力输送行业技术白皮书》统计,国内聚氯乙烯行业的气力输送系统装机量已超过1.2万套,其中正压方式约占65%,负压方式约占28%,其余为混合式。随着环保法规趋严以及GMP(良好生产规范)在PVC改性料领域的推广,对输送过程的无尘化、低破碎率要求越来越高,这促使企业重新审视两种方式的适应性。
正压气力输送方式:原理、特点与适用场景
正压输送系统主要由压缩空气源(螺杆空压机或离心风机)、供料装置(如旋转阀、文丘里喂料器)、输送管道、终端分离器(如旋风分离器+布袋除尘器)及控制系统构成。压缩空气经过干燥、除油处理后,进入管道,将投料口落下的PVC粉料携带至目的地。
正压输送的主要特点在于大输送量、长距离、高浓度比。以每吨PVC粉料为例,在管道直径DN100、风速20-25m/s的条件下,正压系统的输送距离可达200米甚至更长,输送浓度比(物料质量与空气质量之比)通常为10-20 kg/kg,远高于负压系统的2-5 kg/kg。这意味着在相同产能需求下,正压系统的管道口径更小,设备占用空间更紧凑。
然而,正压输送对物料本身的特性有严格要求:PVC粉料若含有较多硬质杂质或结块,容易在旋转阀或弯头处造成堵塞;且由于管内压力较高(通常在0.05-0.6 MPa),若密封不够严密,存在粉尘泄漏风险。为应对这些挑战,正压系统普遍配备压力传感器、料位开关及自动反吹装置,并结合变频调速技术实现气量动态调节。
在聚氯乙烯行业的实际应用中,正压输送较为适合以下场景:
- 大规模集中供料,如PVC树脂粉从储罐输送至多个捏合机或高速混合机;
- 长距离跨厂房输送,例如从原料库到生产车间的水平+垂直复合管路;
- 对输送速度要求较高的连续化生产线,如PVC管材、型材的挤出供料系统。
以某年产10万吨的PVC管材企业为例,该企业原采用负压输送方式向45台挤出机供料,因输送距离达120米且需多次转弯,常出现管道堵塞与产能瓶颈。后经海德粉体技术团队调研,改用正压密相输送系统,搭配专用双挡板供料阀与锥形降压器,将输送浓度比提升至18 kg/kg,同时配合管道内衬耐磨陶瓷,设备连续运行周期从原来的7天延长至60天,能耗降低约22%。
负压气力输送方式:原理、特点与适用场景
负压输送系统通过罗茨真空泵或真空发生器在管道末端产生负压,使整条管道处于负压状态(通常-0.02~-0.06 MPa),物料在吸力作用下从进料口进入管道,随气流运动至卸料点。卸料装置一般选用旋转卸料器或料仓秤,分离后的空气经过滤排出。
负压输送最显著的优势在于无粉尘外泄:由于管内压力低于大气压,即使管道存在微小缝隙,也是向内吸气而非向外喷粉。这对PVC粉料这种对人体呼吸道有刺激性的物料来说至关重要。此外,负压系统结构相对简单,吸料口可灵活移动,较为适合多源点向单点供料的场景(如多台储罐向一台混料机供料),以及需要对设备内部进行清扫的间歇式工艺。
但负压输送的局限性也很明显:输送距离通常不超过80米,且随着距离增加,真空度衰减迅速,导致输送能力直线下降;能耗水平较高——负压系统需要维持管道整体处于负压,风机或真空泵的功率往往比同等输送量的正压系统高出30%-50%;同时物料在高速通过弯头时因气流方向的突然改变更容易产生破碎问题,对于PVC粉料的中空结构或晶型颗粒而言,过度破碎会影响后续加工的流变性。
在实际工程中,负压输送更适用于:
- 小批量、多品种的PVC改性料生产,需要频繁切换原料种类并避免交叉污染;
- 对粉尘零容忍的高洁净车间(如PVC医用料、食品接触材料制造车间);
- 短距离、低产能的辅助供料环节,如从吨袋拆包机向小料仓的补料。
某PVC改性料企业为解决色粉与助剂在输送过程中的交叉污染问题,曾尝试正压系统但始终无法充分清管。后采用海德粉体设计的负压真空输送方案,在每个投料点配置独立吸料枪与快速接头,配合管道内壁特氟龙涂层,使换料清洗时间从4小时缩短至30分钟,助剂损耗率由1.2%降至0.3%以下。
正压与负压方式如何科学选择:五维评估模型
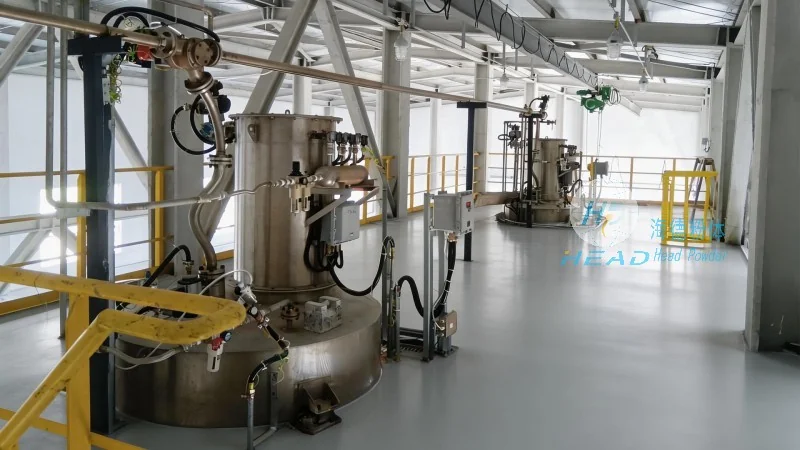
选择正压还是负压,本质是系统工程问题。海德粉体基于近二十年、超过500条聚氯乙烯行业气力输送线的交付经验,总结出以下五维评估框架,供企业决策参考:
1维度:输送距离与高度
当水平输送距离超过100米或垂直提升高度超过20米时,正压输送是1经济可行的选择。负压系统在长距离下真空度衰减严重,且管道末端流速过低易导致物料沉积。实测数据显示,在同等管径条件下,正压输送的最远距离可达负压的3倍以上。
第二维度:物料特性与破碎敏感性
PVC粉料的颗粒硬度、摩擦角以及是否含有助剂包覆层是关键指标。对于PVC-U(硬质聚氯乙烯)粉料,其脆性较高,负压输送的高速撞击易造成细粉增加;而PVC-P(软质聚氯乙烯)粉料由于增塑剂含量高,表面粘性大,更适宜采用正压密相低速输送,减少管道内壁粘附。建议企业先通过实验室输送模拟装置测试物料的破碎率与磨损速率,海德粉体可提供免费的小试平台服务。
第三维度:产能规模与连续运行时间
单条生产线小时输送量超过5吨的场合,正压系统的优势极为突出。以常规DN125管道为例,正压密相系统最大输送量可达15-20 t/h,而负压系统在同等管径下通常不超过6 t/h。若为间歇式生产且单次输送量小于1吨,负压系统的灵活性与低初始投资则更能体现价值。
第四维度:环境洁净度与安全要求
涉及防爆区域(如PVC粉料与酒精、丙酮等溶剂共存的车间),负压系统由于内部无正压源,相对更安全;但需注意真空泵的排气处理。对于普通车间,正压系统只要配备合格的布袋除尘器(过滤效率≥99.9%)和自动清扫装置,充分可达到<5 mg/m³的粉尘排放标准。此外,PVC输送管道需可靠接地,正压系统由于气流速度高(20-30 m/s),静电积累风险反而高于负压(10-15 m/s),因此应优先选用防静电型聚氨酯或钢制管道。
第五维度:全生命周期成本
初始设备投资方面,同产能下正压系统通常比负压高出15%-30%,但如果将管道安装费用(负压管道需加厚以抵抗外部大气压强)以及后期能耗纳入计算,两者差距会缩小。据海德粉体能效数据库的统计,在输送距离50米、产能3 t/h的条件下,正压系统年耗电量约8.2万度,负压系统约11.4万度,折算电费差额约2.3万元/年。以10年寿命周期计算,正压系统的综合成本反而更低。
海德粉体在聚氯乙烯气力输送领域的技术积累与典型案例
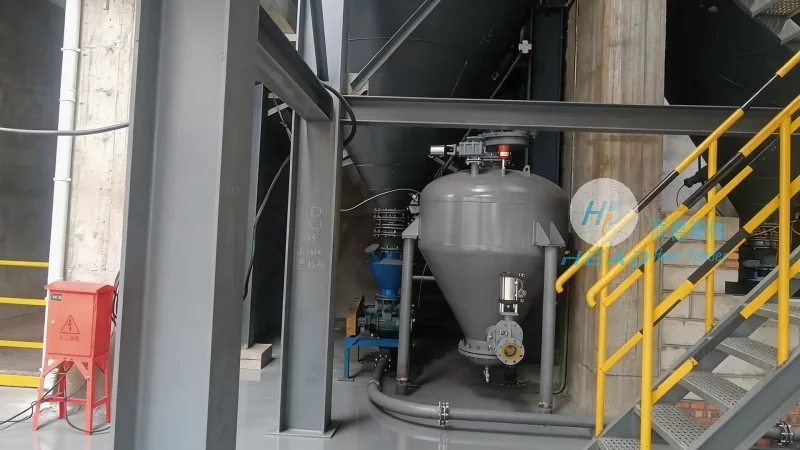
作为深耕粉体输送技术近二十年的专业服务商,海德粉体(咨询热线:156-6277-7102)始终聚焦聚氯乙烯行业的特殊需求,构建了从实验室测试、工艺设计、设备制造到智能运维的完整服务链。在设备层面,海德粉体自主研发的低破碎旋转供料器采用耐磨合金转子与弹性密封结构,可将PVC粉料输送过程中的颗粒破损率控制在0.5%以内;其模块化负压站支持多路真空源自动切换,能够匹配1-12个吸料点同时作业。在控制系统方面,公司推出的第四代气力输送智能管控平台,可实时监测管道内的压力、速度、浓度以及电机电流,并通过算法自动调节补气量,使系统始终运行在较低能耗曲线上。
在具体项目实践中,海德粉体为某大型PVC树脂生产企业设计了正压密相与负压稀相组合式输送方案:原料库与主生产车间之间长达230米的正压主管道,将PVC粉料输送至车间内部的缓冲料斗;缓冲料斗下方则配置负压吸料系统,将粉料分别供给12条不同的双螺杆挤出生产线。该方案既发挥了正压长距离、大流量的优势,又利用了负压在多点换向上的灵活性,整体输送效率较原改造前提升38%,年节约电费超过60万元。
另一个值得关注的案例是针对PVC粉料改性剂(如纳米碳酸钙、钛白粉)的包覆输送问题。这类超细粉体(粒径<1 μm)在正压输送中极易粘附和团聚,海德粉体采用“负压密相+气量脉冲”技术,通过周期性改变管道内气流速度,使物料在低速段完成松散、高速段完成输送,成功将团聚率控制在3%以下,同时实现全系统无组织排放为0,通过了严格的环保验收。
未来趋势与选型建议
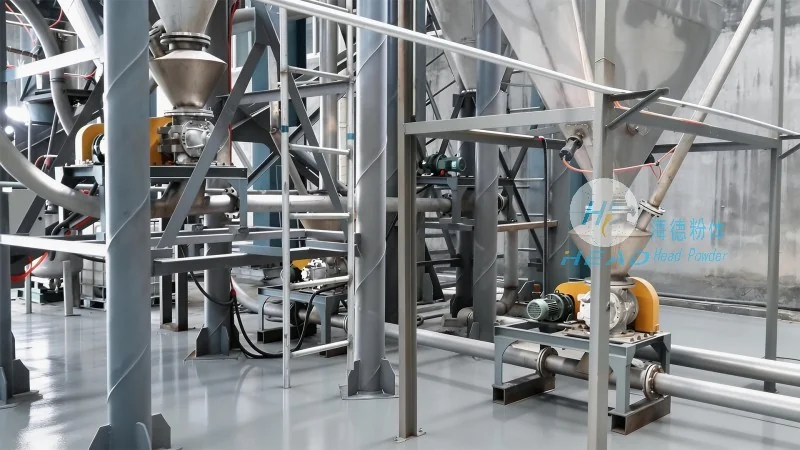
展望2026-2027年,聚氯乙烯行业气力输送技术正呈现三个明显趋势:一是智能化运维,通过边缘计算与5G物联网,系统可自动识别堵管前兆并提前干预;二是节能降碳,新型多级压缩与余热回收技术使气力输送的综合能耗有望再降低15%;三是物料输送的精细化,针对PVC胶粒、PVC瓦楞板等新型形态,需要开发专用供料装置和防破碎弯头。
对于正在规划或升级气力输送系统的企业,建议首先委托专业团队对现有物料进行全面的物理特性分析(包括休止角、摩擦系数、最小输送风速等),然后结合自身的工艺布局与产能目标,进行至少两种方案的详细对比。切忌仅凭价格或经验盲目选择——一套优化后的正压系统可能比平庸的负压系统节省数十年运行费用,反之亦然。
作为行业深耕者,海德粉体始终致力于为客户提供“诊断-设计-实施-优化”的全链路服务。无论您面对的是PVC粉料的长距离输送难题,还是改性料的洁净输送挑战,我们均可提供免费的现场勘测与可行性方案评估。唯有将技术严谨性与工程落地性紧密结合,才能使气力输送真正成为企业降本增效的利器,而非瓶颈所在。