福建泉州某建材企业水泥粉正压气力输送项目案例
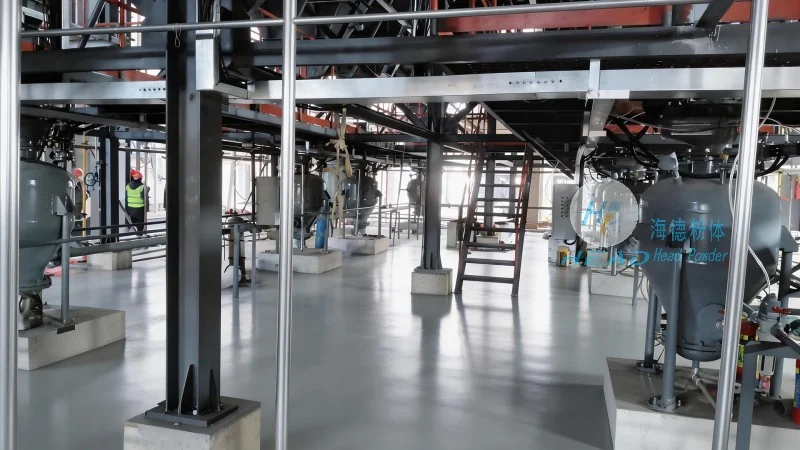
某建材生产企业需要将水泥粉体从原料仓输送至多个生产工位,原有输送方式存在粉尘泄漏、能耗偏高及维护频繁等问题。海德粉体为其提供了正压水泥输送系统,以气力输送方式实现粉体物料的密闭转运,满足生产线连续、稳定的供料需求。
客户痛点
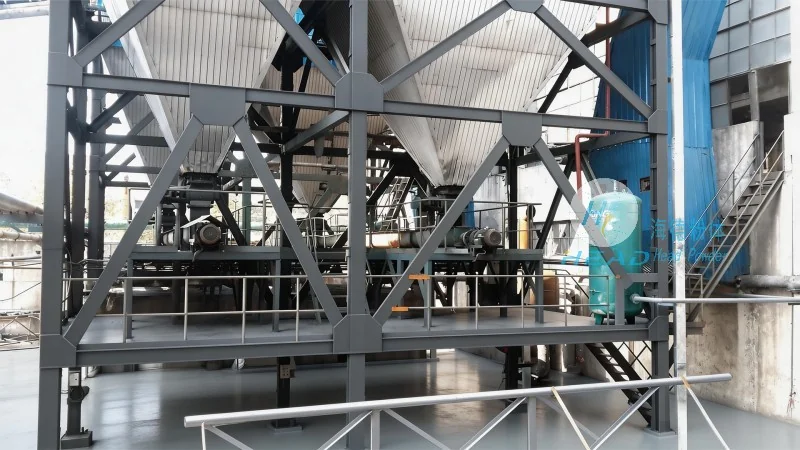
该企业在生产过程中面临以下困扰:一是传统机械输送设备密封性不足,水泥粉尘外溢导致车间环境污染,工人健康受威胁;二是物料输送距离长、弯头多,原有系统容易堵塞,停机清理次数多,影响生产效率;三是不同工位对输送量需求不同,原有设备无法灵活调节,造成部分工位积料、部分工位缺料;四是能耗偏高,设备运行成本持续上升。
解决方案与优势
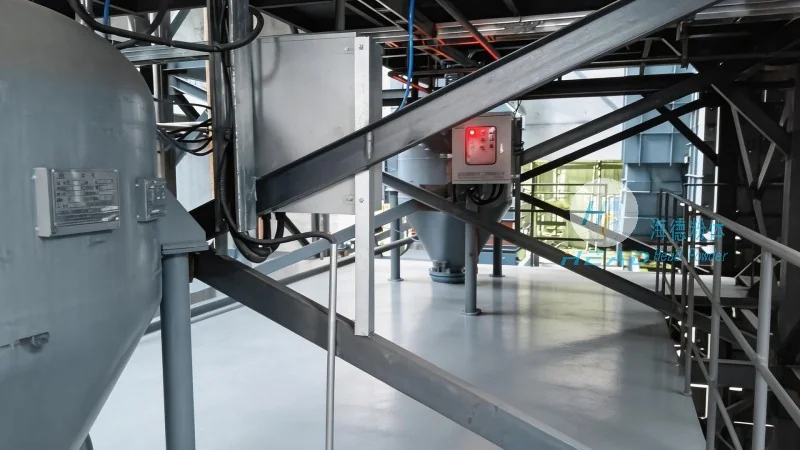
海德粉体根据客户现场条件,设计了一套正压水泥输送系统。系统采用罗茨风机作为气源,通过管道将水泥粉体以正压气流形式输送到点位。方案优势如下:
- 密封输送:全程管道密闭运行,杜绝粉尘外溢,改善车间环境,符合环保要求。
- 防堵设计:管道内壁光滑且设置合理弯头与补气装置,降低堵塞风险,减少停机维护时间。
- 智能调控:配套变频控制系统,可根据各工位需求自动调节输送速度与物料流量,实现均衡供料。
- 节能运行:优化气源选型与管路布局,系统运行能耗相比原有设备降低约15%,长期使用经济效益显著。
目前该正压水泥输送系统已正常运行超过一年,物料输送效率提升20%,车间粉尘浓度下降至标准以下,客户对整体效果给予认可。