黑龙江哈尔滨某粮食企业大豆颗粒正压气力输送项目案例
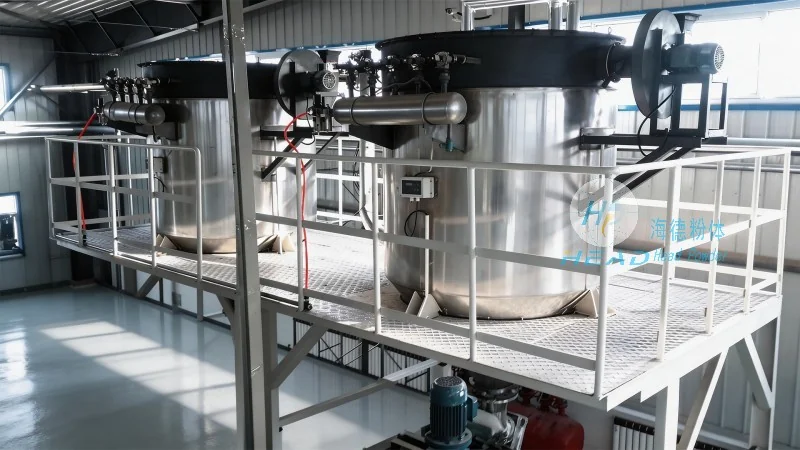
某公司(海德粉体)在某大型粮食仓储企业完成了一套大豆气力输送系统的安装与调试。该系统采用正压输送方式,将大豆从仓库输送至加工车间,日处理量达500吨。项目投运后,现场作业环境显著改善,输送效率较传统机械提升40%。
客户痛点
该客户原有输送方式存在三大问题:一是机械皮带输送易产生粉尘泄漏,导致车间工作环境差;二是设备磨损严重,每月需停机维护2-3次,影响生产连续性;三是输送路线受限,机械装置布局复杂,无法适应后续扩容需求。
产品优势
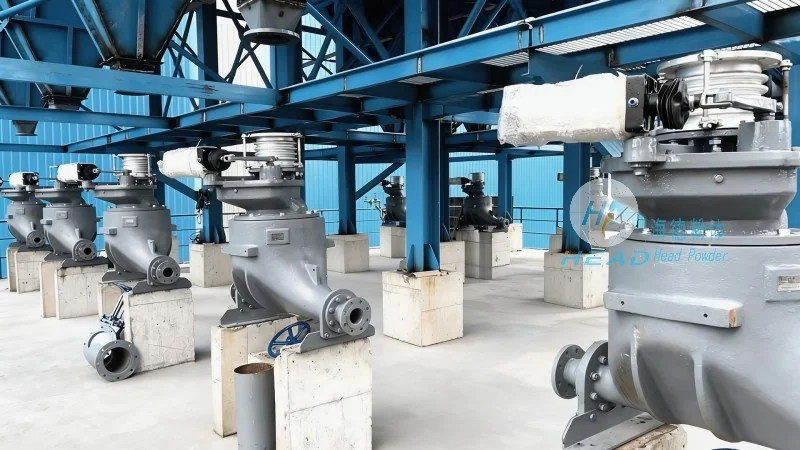
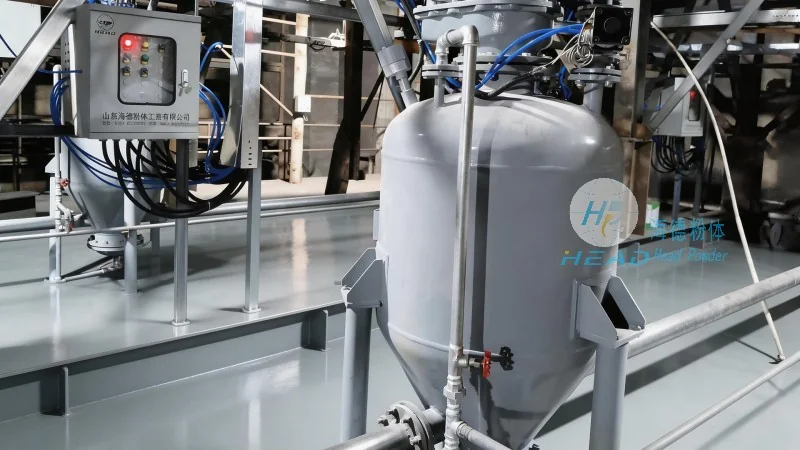
针对客户痛点,我们提供了正压粮食输送系统解决方案:
- 全密闭管道输送,粉尘零外泄,符合环保要求,改善现场空气质量。
- 关键部件采用耐磨材质,整体运行寿命较传统设备延长3倍,维护周期延长至半年一次。
- 管道可沿厂房顶部或墙壁灵活布置,不占用地面空间,便于后续扩展。
- 配备智能控制模块,可实时监测输送压力与流量,异常自动报警,支持运行安全。
该系统已正常运行两年以上,客户后续又追加了两条同型号生产线,实现了仓储输送环节的全自动化升级。