陕西西安某新材料企业纳米氧化铁粉氮气循环气力输送项目案例
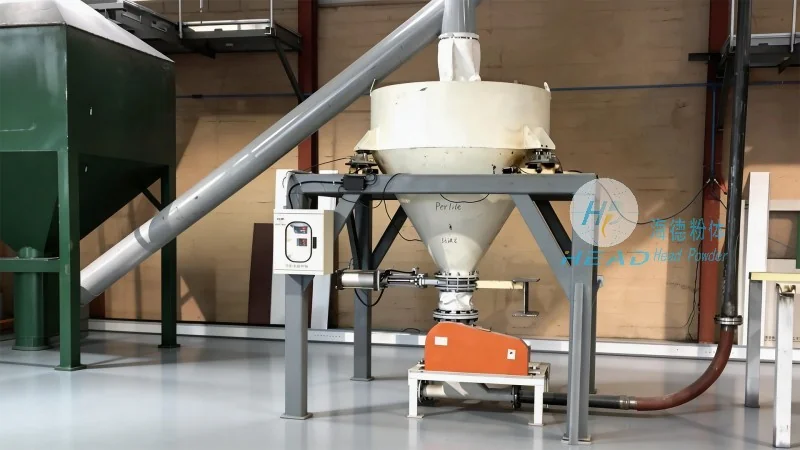
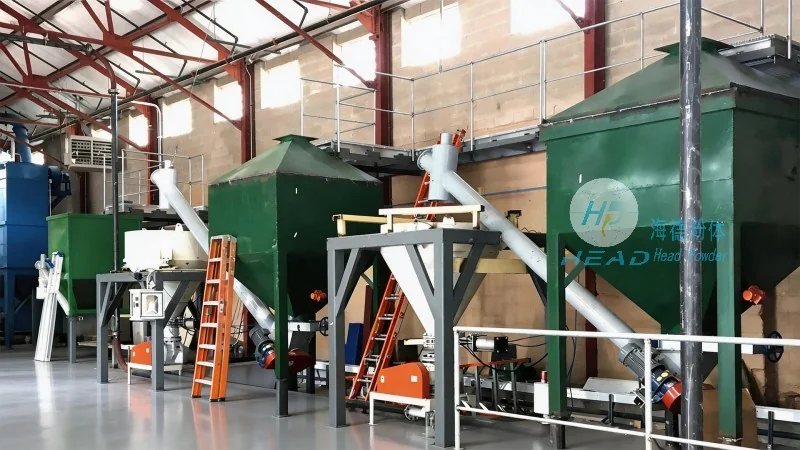
某粉末材料企业在生产过程中需完成纳米氧化铁粉的密闭输送。该粉体粒径小、比表面积大,在常规空气环境下极易氧化变质,同时存在粉尘飞扬、物料损失等隐患。某公司(以下简称“我司”)结合客户工艺条件,为其设计了一套氮气循环气力输送系统,实现了安全、稳定、低损耗的物料流转。
客户痛点
纳米氧化铁粉体具有高活性、易氧化、易团聚的特性。传统敞开式或普通气力输送方式中,粉体与空气接触会迅速发生氧化反应,导致产品颜色变化、活性降低,甚至引发燃烧或爆炸风险。同时,纳米级粉尘在输送过程中容易扬散,造成工作环境恶化与物料浪费。客户迫切需要一种能隔绝氧气、抑制团聚、且可连续运行的输送方案。
产品优势
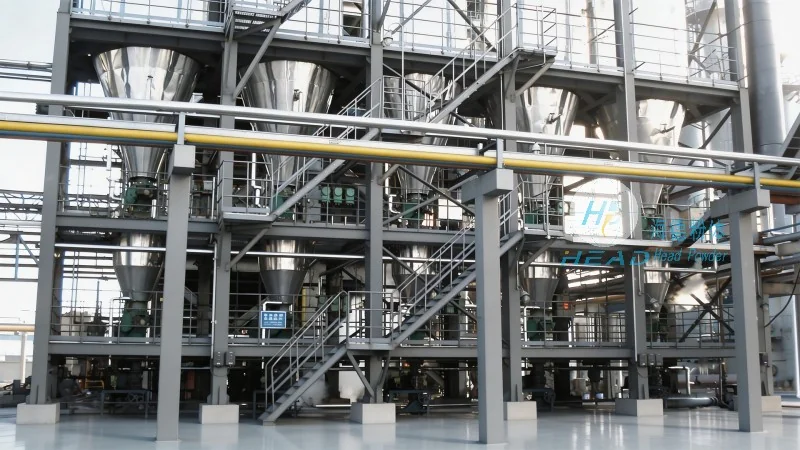
针对上述痛点,我司提供了氮气循环气力输送解决方案:
- 采用高纯度氮气作为载气,全程密闭循环,有效隔绝氧气,从源头防止纳米氧化铁粉体氧化;
- 气力输送管道内壁经特殊处理,配合优化后的气速与料气比,减少纳米颗粒间的碰撞与团聚,维持粉体原始分散性;
- 系统配备在线氧含量监测及自动补氮装置,有助于循环气路中的氧浓度始终低于安全阈值;
- 通过高效除尘与冷凝回收装置,实现氮气的循环利用,较传统系统节能约30%,同时降低运营成本;
- 整机采用防爆设计,电气元件均符合粉尘防爆标准,支持生产安全。
该方案已成功应用于多家纳米粉体生产线,运行稳定,物料品质可控,客户反馈设备维护简便、产线自动化程度高。