湖南岳阳某饲料企业饲料负压气力输送项目案例
在饲料生产过程中,粉体物料的输送效率与稳定性直接影响整条产线的运行质量。某大型饲料企业原有的正压输送系统频繁出现管道堵塞、能耗偏高、粉尘外溢等问题,导致设备停机检修时间增加,生产连续性受到挑战。针对这一痛点,海德粉体为其量身定制了一套负压粉体输送工程方案,通过优化气流动力学设计与密闭式管道布局,实现了从投料到终端的全流程低能耗、无泄漏输送。该系统投产后,不仅有所降低了故障率,更让车间环境洁净度有所提升,得到客户技术团队的高度认可。
客户痛点
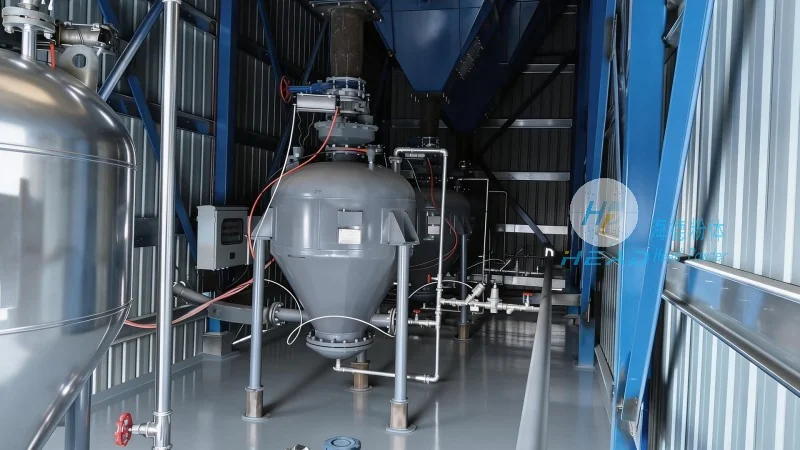
传统饲料厂在粉体原料(如玉米粉、豆粕粉、预混料)的转运环节,常面临以下困境:一是正压输送易导致物料分级与管道磨损;二是开放式投料引发粉尘飞扬,影响员工健康与环保达标;三是多品种切换时清管难度大,交叉污染风险高。该客户在扩产计划中,亟需一套既能满足日均数百吨输送量,又能实现柔性化生产的系统方案。
产品优势
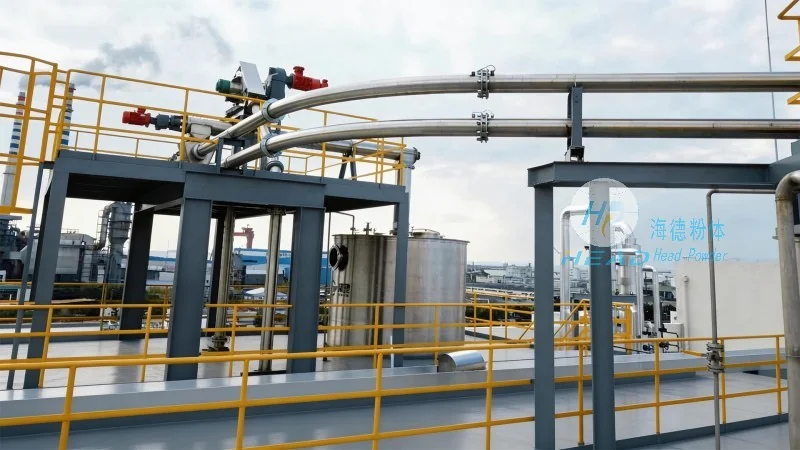
海德粉体针对上述痛点,提供负压粉体输送系统解决方案,主要特点包括:
- 负压密闭输送——利用真空泵在管道内形成负压,物料在气流中悬浮运动,避免粉尘外泄,从源头解决环保难题。
- 智能控制系统——集成PLC与变频调节,自动匹配不同物料的输送速度与风量,减少能耗的同时有助于输送均匀性。
- 模块化设计——管道与分离器采用快拆结构,便于日常维护及品种切换时的快速清理,降低交叉污染风险。
- 低损高效分离——配置旋流+滤袋组合分离装置,物料回收率可达99.5%以上,且对颗粒完整性损伤极小。
该方案实施后,客户产线综合效率提升约20%,年维护成本下降35%,车间粉尘浓度稳定低于国家环保标准限值。海德粉体通过深入理解饲料行业工艺逻辑,持续为客户创造安全、高效、经济的输运价值。